Ottimizzare la manutenzione industriale senza interrompere la produzione implica risolvere un’equazione a più variabili: affidabilità dei dati, competenze dei tecnici, vincoli normativi e cybersicurezza delle reti operative. Nel 2026, la difficoltà non risiede più nella scelta tra manutenzione preventiva e predittiva, ma nella capacità di collegare i segnali dei sensori al resto della catena decisionale (pezzi disponibili, autorizzazioni di lavoro, pianificazione della produzione).
Qualità dei dati di manutenzione: il freno che i sensori IoT non risolvono da soli
I discorsi sulla manutenzione predittiva mettono in evidenza i sensori IoT e l’intelligenza artificiale come leve direttamente attivabili. La realtà operativa è diversa. La qualità dei dati rimane il principale freno all’industrializzazione del predittivo.
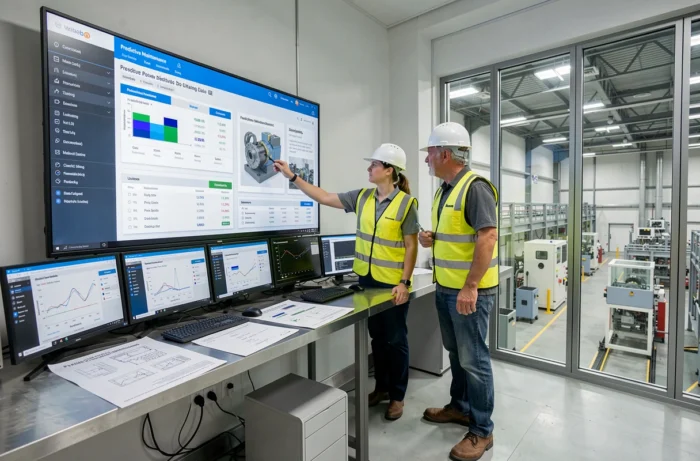
Un sensore di vibrazione installato su una macchina di produzione genera un flusso continuo di misurazioni. Questo flusso diventa utilizzabile solo se sono soddisfatte tre condizioni: una storia di manutenzione strutturata e affidabile, un riferimento di pezzi di ricambio aggiornato e una corrispondenza tra le soglie di allerta e i modi di guasto reali dell’attrezzatura.
Quando una di queste componenti manca, il segnale captato non attiva l’intervento corretto al momento giusto. Il tecnico riceve un avviso, ma senza un contesto sufficiente per decidere se intervenire immediatamente o rimandare al prossimo slot disponibile sulla linea. Questo scostamento tra rilevamento e azione è ciò che oggi distingue un sito che sperimenta il predittivo da un sito che lo ha realmente industrializzato.
La sfida per i responsabili della manutenzione nel 2026 riguarda più la governance dei dati che l’acquisto di sensori aggiuntivi. Documentare ogni intervento, standardizzare i codici di guasto, pulire le basi esistenti: queste attività, spesso percepite come lavoro amministrativo, condizionano la pertinenza di qualsiasi algoritmo predittivo a valle. Per approfondire questo argomento, l’esperienza industriale di Airbuzz dettaglia le competenze necessarie ai team sul campo per accompagnare questa transizione.
Cybersecurity OT e direttiva NIS2: un angolo morto nelle strategie di manutenzione senza interruzioni
Mantenere una macchina in funzione durante un intervento implica spesso un accesso remoto, sia per la telemanutenzione da parte del produttore che per il controllo dei parametri tramite un sistema SCADA. La direttiva NIS2 trasforma la telemanutenzione in un tema di conformità normativa, non solo di efficienza operativa.
NIS2 impone una gestione dei rischi, la sicurezza della catena di approvvigionamento, il controllo degli accessi e la notifica degli incidenti. In Francia, il quadro di applicazione dipende ancora dalla trasposizione e dai suoi testi normativi. Le aziende industriali interessate devono mappare gli accessi remoti dei produttori di macchine, segmentare le reti IT e OT e preparare procedure di notifica in caso di incidente.
| Requisito NIS2 | Impatto sulla manutenzione industriale |
|---|---|
| Gestione dei rischi | Analisi dei rischi obbligatoria prima di qualsiasi accesso remoto a un’attrezzatura in produzione |
| Sicurezza della catena di approvvigionamento | Audit degli accessi di telemanutenzione concessi ai produttori e subappaltatori |
| Controllo degli accessi | Segmentazione rete IT/OT, autenticazione rafforzata per gli interventi a distanza |
| Notifica degli incidenti | Procedura documentata per segnalare qualsiasi compromissione che influisca su un sistema di produzione |
La maggior parte delle guide sulla manutenzione senza interruzioni di produzione non collega questi obblighi alla realtà sul campo. Un tecnico che si connette a un automa da una postazione non segmentata espone potenzialmente l’intera linea di produzione. Segmentare le reti OT non è più un’opzione, è una condizione necessaria per qualsiasi strategia di manutenzione connessa.
Manutenzione predittiva e regolamentazione delle macchine: il rischio legato all’IA decisionale
Le future norme europee sulle macchine introducono un rischio specifico per la manutenzione basata sull’intelligenza artificiale. Quando un algoritmo raccomanda di rinviare un intervento o di modificare un parametro di funzionamento, si pone la questione della responsabilità.
Un algoritmo che ritarda un intervento coinvolge la responsabilità dell’operatore, non quella del fornitore della soluzione software. Questa distinzione, ancora poco chiara in molte aziende, diventerà un tema di conformità man mano che i testi si precisano.
I team di manutenzione devono quindi disporre di una tracciabilità completa delle decisioni prese dai sistemi automatizzati:
- Timestamp di ogni raccomandazione emessa dall’algoritmo, con il livello di fiducia associato e i dati di input utilizzati
- Validazione umana documentata prima di qualsiasi azione rinviata su un’attrezzatura classificata critica per la sicurezza
- Archiviazione delle discrepanze tra la raccomandazione algoritmica e la decisione finale del tecnico, per alimentare il ritorno di esperienza
Questo quadro di tracciabilità non è solo una precauzione legale. Alimenta direttamente il ciclo di miglioramento dei modelli predittivi identificando i casi in cui l’algoritmo ha commesso errori e le ragioni della correzione umana.
Siti isolati e manutenzione senza interruzioni: i limiti degli approcci standardizzati
Le guide generali sulla manutenzione predittiva presuppongono una connettività di rete stabile e un accesso rapido ai pezzi di ricambio. I siti isolati (miniere, piattaforme offshore, fabbriche in zone rurali) invalidano queste ipotesi.
In questi siti, la latenza di rete impedisce il trasferimento di dati in tempo reale verso una piattaforma cloud. Il tempo di approvvigionamento dei pezzi di ricambio si conta in giorni, a volte in settimane. Una strategia di manutenzione senza interruzioni deve quindi integrare:
- Un’archiviazione locale dei dati dei sensori con sincronizzazione differita, per mantenere la capacità di analisi anche senza connessione permanente
- Modalità degradate predefinite che consentono al tecnico di prendere decisioni autonome a partire da soglie semplificate
- Un magazzino di pezzi critici dimensionato sulla base della storia di guasti, non su un catalogo fornitori generico
- Una formazione rinforzata delle squadre locali, capaci di interpretare i segnali senza assistenza remota
Il potenziamento delle competenze dei tecnici di manutenzione in questi siti rappresenta un leva spesso sottovalutata. Un tecnico formato all’interpretazione dei dati sul campo compensa in parte l’assenza di connettività e riduce la dipendenza dagli esperti remoti.
Il tasso di disponibilità di una linea di produzione dipende meno dalla sofisticazione tecnologica implementata che dalla coerenza tra qualità dei dati, competenze umane e rispetto del quadro normativo. Le aziende che progrediscono realmente nel 2026 sono quelle che affrontano simultaneamente queste tre dimensioni, senza aspettare che una sia perfetta per avanzare sulle altre.